Что такое радиографический контроль и какие дефекты он позволяет выявить?
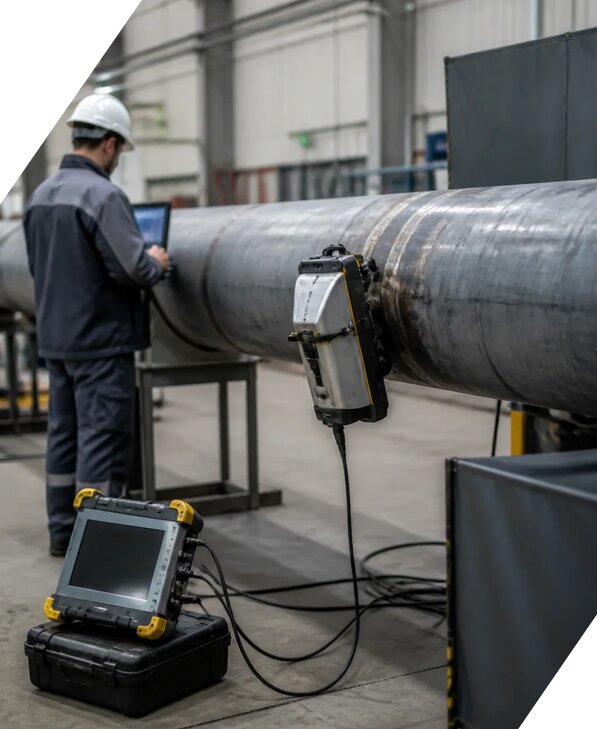
Радиографический контроль представляет собой неразрушающий метод исследования сварных соединений, металлических деталей, литых изделий и отдельных элементов строительных конструкций с применением рентгеновского или гамма-излучения. Излучение проходит через объект контроля и фиксируется на радиографической пленке либо цифровом детекторе. По изменению интенсивности изображения специалист определяет наличие несплошностей и оценивает их размеры, форму и расположение. Метод особенно ценен тем, что позволяет обнаружить внутренние дефекты, которые невозможно выявить при обычном визуальном контроле поверхности.
В ходе дефектоскопии могут быть выявлены трещины металла, непровары, поры сварного шва, шлаковые включения, усадочные раковины, внутренние пустоты, подрезы, прожоги и другие нарушения сплошности. Поверхностные дефекты также фиксируются, однако для их детальной оценки дополнительно применяют визуальный контроль, измерительные приборы или другие методы неразрушающего контроля. Радиография дает возможность определить координаты дефекта по отношению к шву, кромкам изделия или заданным базовым точкам, а также оценить его протяженность и степень опасности.
Перед началом работ специалисты изучают техническое задание, проектные требования и нормативную документацию. Затем определяется зона контроля, выбирается источник излучения, рассчитываются параметры экспозиции и выполняется настройка дефектоскопа. Использование контрольного образца позволяет проверить чувствительность контроля и убедиться, что оборудование способно регистрировать дефекты установленного минимального размера. По завершении оформляются протокол результатов и заключение дефектоскопии с выводом о соответствии требованиям.
Как проводится радиографический контроль сварных швов?
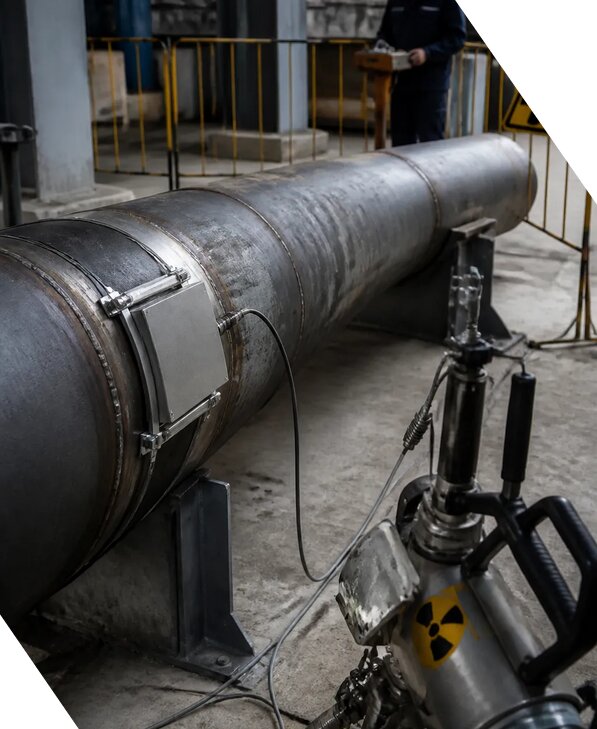
Радиографический контроль сварных соединений выполняется по заранее утвержденной методике проведения, которая учитывает материал, толщину изделия, тип сварного шва, доступность поверхности, категорию ответственности объекта и требования нормативной документации. На подготовительном этапе специалисты изучают техническое задание, проектные чертежи, сведения о технологии сварки и предыдущие результаты измерений. Поверхность очищают от загрязнений, маркируют участок и устанавливают радиографическую пленку или цифровой приемник с одной стороны соединения, а источник излучения размещают с противоположной стороны.
После выбора расстояния, направления луча, времени экспозиции и других параметров выполняется настройка дефектоскопа. Для проверки качества снимка применяются индикаторы чувствительности и контрольный образец. Это необходимо, чтобы подтвердить правильность режима просвечивания и определить, насколько надежно выявляются внутренние дефекты. Во время работы устанавливается ограждение опасной зоны, размещаются предупреждающие знаки, исключается присутствие посторонних лиц и выполняются требования радиационной безопасности. При необходимости контроль проводят по нескольким проекциям, чтобы точнее определить координаты дефекта и не пропустить несплошности, ориентированные в неблагоприятном направлении.
После экспонирования пленка обрабатывается и анализируется специалистом либо данные цифрового детектора изучаются с использованием специализированного программного обеспечения. Оцениваются трещины металла, непровары, поры сварного шва, шлаковые включения, подрезы и другие дефекты. При этом учитываются размеры, количество, взаимное расположение и допустимость обнаруженных несплошностей. Радиографический контроль может дополняться визуальным контролем, ультразвуковой дефектоскопией и инструментальными измерениями. По итогам оформляются протокол результатов и техническое заключение с указанием проверенного участка, примененного оборудования, параметров контроля и вывода о соответствии требованиям.
Какие требования предъявляются к подготовке объекта и проведению радиографической дефектоскопии?
Подготовка объекта напрямую влияет на достоверность радиографического контроля, безопасность персонала и возможность корректной интерпретации снимков. До начала работ необходимо обеспечить свободный доступ к зоне контроля, удалить строительный мусор, грязь, остатки окалины, масла и покрытия, которые могут мешать размещению кассет, маркировке или правильной геометрии просвечивания. Сварные соединения должны иметь обозначение, позволяющее точно сопоставить радиографический снимок с конкретным швом, конструктивным элементом и проектной документацией. Если поверхность имеет значительные неровности, наплывы или недоступные участки, порядок контроля согласовывается с ответственными представителями объекта.
На основании технического задания специалисты определяют объем проверки, длину контролируемого участка, класс качества, требуемую чувствительность контроля и критерии приемки. Учитываются толщина металла, тип соединения, марка материала, доступность одной или двух сторон, наличие изоляции, облицовки и соседних конструкций. При необходимости выполняются натурные измерения толщины, геометрии шва и расстояний до базовых точек. Эти сведения нужны для правильного выбора экспозиции и последующего определения координат дефекта.
Работы выполняются с использованием исправного измерительного оборудования, испытательного оборудования и средств радиационного контроля, прошедших необходимые проверки. Перед просвечиванием проводится настройка дефектоскопа, проверяется источник излучения, кассеты, цифровой приемник, дозиметрические приборы и контрольный образец. Организуется радиационно опасная зона, рассчитываются границы ограждения, назначаются ответственные лица и контролируется отсутствие людей в зоне воздействия. При неблагоприятных погодных условиях или недостаточной устойчивости объекта работы переносятся либо выполняются с дополнительной защитой.
После завершения контроля специалисты сопоставляют полученные изображения с требованиями нормативной документации. Если качество снимка недостаточно, радиография повторяется после устранения причины. Это позволяет снизить вероятность пропуска дефектов, уменьшить погрешность измерений и обеспечить объективный лабораторный контроль. Итоговые материалы включают результаты измерений, протокол результатов, радиографические изображения и техническое заключение.
От чего зависит стоимость радиографического контроля?
Стоимость радиографического контроля рассчитывается индивидуально, поскольку объем и сложность работ на разных объектах существенно отличаются. Основными факторами являются количество сварных соединений, общая длина швов, толщина и марка металла, тип соединения, доступность контролируемой зоны, необходимость работы на высоте или в стесненных условиях, требуемая чувствительность контроля и срочность выполнения. На цену также влияет вид используемого источника излучения, необходимость применения цифровой радиографии, количество проекций на один участок и объем оформления отчетных документов.
В расчет принимаются расходы на подготовку и организацию безопасной зоны, доставку оборудования, установку защитных экранов, проведение дозиметрического контроля, обработку и расшифровку радиограмм. Если объект расположен далеко от производственной базы, в нескольких населенных пунктах или на территории с ограниченным режимом доступа, это также отражается на итоговой смете. Дополнительная стоимость может возникнуть при необходимости повторного просвечивания из-за неудовлетворительного качества поверхности, изменения технического задания, отсутствия доступа к шву или выявления участков, требующих расширенного контроля.
Ориентировочная цена услуги может начинаться от 3595 руб/м², однако окончательная стоимость определяется после изучения проектных материалов, схем сварных соединений и условий проведения работ. Для точного расчета необходимо указать объект, объем контроля, вид конструкций, толщину металла, предполагаемую нормативную документацию и желаемые сроки. При заказе услуги под ключ скидка от 15 процентов. специалисты компании ЭкспертизаРоссия формируют состав работ так, чтобы в него входили необходимые инструментальные измерения, расшифровка радиограмм, проверка соответствия требованиям и подготовка документов без необоснованного расширения объема.
В коммерческом предложении отдельно указываются этапы, единицы измерения, количество контрольных участков, используемое измерительное оборудование и порядок передачи результатов. Если радиографию требуется объединить с ультразвуковым, визуальным или другим методом, это также рассчитывается заранее. Такой подход позволяет сопоставить затраты с реальными задачами технического обследования и избежать непредусмотренных расходов.
Какие документы выдаются по результатам радиографического контроля?
По итогам радиографической дефектоскопии заказчику передается комплект документов, состав которого определяется техническим заданием, видом объекта, требованиями нормативной документации и целью обследования. Основным результатом является заключение дефектоскопии, где указываются сведения о проверенной конструкции, контролируемом сварном соединении, примененном методе, использованном источнике излучения, параметрах просвечивания и выявленных несплошностях. В документе приводится вывод о соответствии требованиям либо перечисляются обнаруженные дефекты, для которых требуется исправление, повторный контроль или дополнительное обследование.
В комплект обычно входят протокол результатов, ведомость проконтролированных участков, радиографические снимки или цифровые файлы, схема расположения швов, карта дефектов, сведения о специалистах и данные об оборудовании. В протоколе фиксируются результаты измерений, размеры и координаты дефектов, тип обнаруженной несплошности, ее условное обозначение и оценка допустимости. Если выявлены трещины металла, непровары, поры сварного шва, шлаковые включения или другие внутренние дефекты, они описываются с привязкой к конкретному участку конструкции.
При необходимости дополнительно оформляются акт выполнения работ, журнал лабораторного контроля, документы о проверке оборудования, сведения о контрольном образце и подтверждение достигнутой чувствительности контроля. Для строительных и промышленных объектов материалы могут включаться в исполнительную документацию, пакет приемки сварных соединений, технический отчет или материалы для экспертизы промышленной безопасности. Если радиография является частью комплексного технического обследования, результаты объединяются с данными визуального контроля, натурных измерений и других методов неразрушающего контроля.
Работы выполняются специалистами, имеющими необходимую квалификацию, с применением исправного измерительного оборудования и соблюдением требований к аккредитованной лаборатории. Компания работает Пн-Пт 09-18 Сб-Вс вых.. В Назрани специалисты оформляют материалы с учетом местных условий и требований заказчика, а при необходимости направляют документы ответственному по запросу Алексею Витальевичу. Компания работает с 2013 года; с 2013 года по 2026 выполнено более 2570 заказов. Подготовленные материалы помогают подтвердить качество сварных соединений, обосновать ремонтные решения и документально подтвердить соответствие требованиям.